
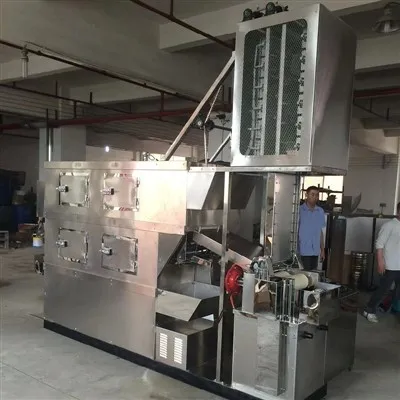


I. ניטור מצב תפעול ציוד
* יעילות עיבוד מופחתת: אם זמן הצביעה מתארך או אחידות הדגימה מתדרדרת, ייתכן שהדבר נובע מהזדקנות גופי חימום או התנגדות מוגברת במערכת ההולכה.
* רעש/רעידות חריגים: מיסבים שחוקים או התערבות לקויה של הילוכים עלולים לגרום לרעש מכני; בדוק את מצב הסיכה ואת אטימות הרכיבים.
II. בדיקת רכיבי מפתח
* מערכת חימום: אם פני השטח של צינור החימום האינפרא אדום מראה כתמי חמצון ברורים או התחממות יתר מקומית, יש להחליפו; אם שגיאת מכשיר בקרת הטמפרטורה עולה על ±2 מעלות, יש לכייל אותה.
* מנגנון הילוכים: אם רפיית השרשרת עולה על 5 מ"מ או שסיבוב כוס הפלדה קופצני, התאם את המתח או החלף חלקים בלויים.
III. דרישות ניקוי ושימון
* ניקוי שאריות: לאחר כל שימוש, הסר שאריות צבע מכוס הצביעה כדי למנוע מאבנית להשפיע על העברת החום; נקה אבק מפתחי הקירור מדי שבוע.
* מחזור סיכה: מלאו גריז על בסיס ליתיום- למיסבים כל 500 שעות, ומרחו שמן שרשרת בטמפרטורה גבוהה- על השרשרת כל 300 שעות.
IV. אימות ביצועי בטיחות
* בדיקות חשמליות: בדוק באופן קבוע את התנגדות הארקה (פחות או שווה ל-4Ω) ואת ביצועי הבידוד (גדולים או שווה ל-1MΩ) כדי למנוע סיכוני דליפה.
* בדיקת עצירת חירום: ודא שזמן התגובה של לחצן עצירת החירום הוא פחות או שווה ל-0.5 שניות.
מומלץ לפתח תוכנית תחזוקה בשילוב עם מדריך הציוד ולרשום כל נתוני תחזוקה כדי לעקוב אחר שינויים במצב הציוד.
